Stringing beheben: Effektive Strategien für fehlerfreie 3D-Drucke
Stringing ist ein häufiges und frustrierendes Problem im 3D-Druck, bei dem unerwünschte feine Fäden zwischen verschiedenen Druckteilen entstehen. Diese filigranen Harz- oder Plastikfäden können die Oberflächenqualität erheblich mindern und erfordern oft aufwendige Nachbearbeitung. Hier erfahren Sie, wie Sie Stringing beheben und Ihre Modelle makellos aus dem Drucker erhalten.
Was ist Stringing und warum tritt es im 3D-Druck auf?
Stringing, auch als „Haareziehen“ oder „Spinnenweben“ bekannt, beschreibt das Phänomen, bei dem der 3D-Drucker während der Bewegung des Druckkopfs über offene Bereiche des Modells kleine Fäden aus geschmolzenem Filament hinterlässt. Diese Fäden entstehen, weil das Material nicht sauber von der Düse zurückgezogen wird, wenn der Extruder die Förderung stoppt und sich zu einem neuen Punkt bewegt. Häufige Ursachen sind eine unzureichende Retraktion, eine zu hohe Drucktemperatur, zu schnelle oder zu langsame Bewegungen sowie feuchtes Filament, das beim Erhitzen Dampfblasen bildet und das Material aus der Düse drückt. Ein tiefgreifendes Verständnis dieser Mechanismen ist der erste Schritt, um Stringing beheben zu können und die Qualität Ihrer Drucke nachhaltig zu verbessern. Die Identifizierung der genauen Ursache ist entscheidend für die Wahl der richtigen Gegenmaßnahmen.
Slicer-Einstellungen: Die erste Verteidigungslinie gegen Stringing
Die meisten Probleme mit Stringing lassen sich durch eine präzise Anpassung der Einstellungen in Ihrem Slicer beheben, da hier die grundlegenden Parameter für den Druck definiert werden. Die Retraktion ist dabei der wichtigste Faktor; sie steuert, wie weit und schnell das Filament von der Düse zurückgezogen wird, wenn keine Extrusion stattfinden soll, um einen Materialfluss zu verhindern. Eine korrekte Retraktionsdistanz und -geschwindigkeit sind essenziell, um ein sauberes Absetzen der Düse zu gewährleisten und unerwünschte Fäden zu vermeiden. Experimentieren Sie mit diesen Werten in kleinen Schritten, da zu aggressive Einstellungen zu Verstopfungen oder Unterextrusion führen können, während zu geringe Werte das Stringing nur unzureichend bekämpfen. Auch die Drucktemperatur und die Verfahrgeschwindigkeit spielen eine Rolle, da eine zu hohe Temperatur das Filament flüssiger macht und eine zu langsame Bewegung dem Material mehr Zeit zum Heraussickern gibt.
- Retraktionsdistanz: Beginnen Sie mit 0.5-1.0 mm für Direct-Drive-Extruder und 4-7 mm für Bowden-Systeme, dann in 0.5 mm Schritten anpassen.
- Retraktionsgeschwindigkeit: Werte zwischen 25-60 mm/s sind üblich; zu langsam oder zu schnell kann Probleme verursachen.
- Drucktemperatur: Reduzieren Sie die Temperatur in 5°C-Schritten, bis Stringing minimiert ist, ohne die Schichthaftung zu beeinträchtigen.
- Verfahrgeschwindigkeit (Travel Speed): Erhöhen Sie diese, damit die Düse schneller über offene Bereiche fährt und dem Filament weniger Zeit zum Austreten bleibt.
Hardware-Anpassungen und Filament-Management zur Stringing-Behebung
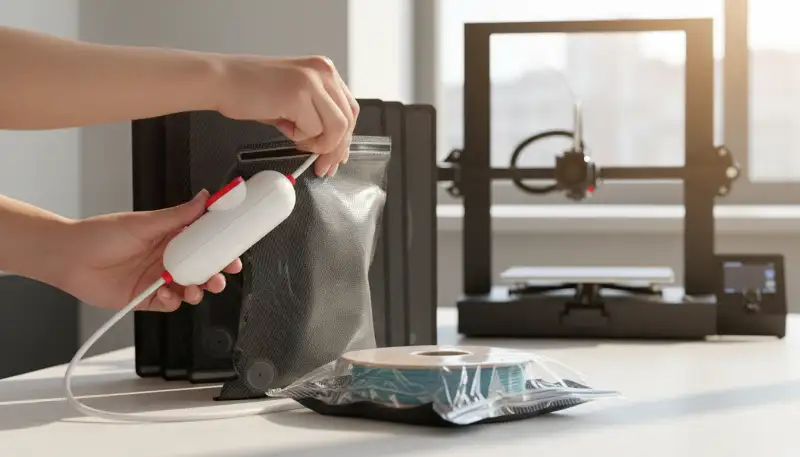
Neben den Slicer-Einstellungen können auch physische Komponenten Ihres 3D-Druckers und die Qualität des verwendeten Filaments entscheidend sein, um Stringing beheben zu können. Eine abgenutzte oder minderwertige Düse kann beispielsweise zu ungleichmäßigem Materialfluss führen und das Problem verstärken; ein Austausch gegen eine hochwertige Düse kann hier Abhilfe schaffen und die Präzision verbessern. Überprüfen Sie auch den Extruder auf korrekte Funktion, insbesondere den Anpressdruck des Förderrads, damit das Filament zuverlässig gegriffen und zurückgezogen wird, ohne durchzurutschen. Ein oft übersehener Faktor ist die Feuchtigkeit im Filament, da feuchtes Material beim Erhitzen Dampfblasen bildet, die das geschmolzene Plastik aus der Düse drücken und somit Stringing begünstigen. Daher ist eine ordnungsgemäße Lagerung in einem trockenen Behälter oder das Trocknen feuchten Filaments eine grundlegende Maßnahme zur Prävention.
Fortgeschrittene Strategien und systematische Fehlerbehebung bei hartnäckigem Stringing
Manchmal bleiben selbst nach den grundlegenden Anpassungen des Slicers und der Hardware noch unerwünschte Fäden bestehen, was eine systematischere Herangehensweise erfordert, um Stringing beheben zu können. In solchen Fällen ist es ratsam, einen Stringing-Testturm zu drucken, der speziell dafür konzipiert ist, verschiedene Retraktions- und Temperatureinstellungen in einem einzigen Druck zu testen und so die optimalen Werte zu identifizieren. Achten Sie auch auf die Kühlung des Druckobjekts, da eine unzureichende Kühlung dazu führen kann, dass das Filament nicht schnell genug fest wird und beim Verfahrweg Fäden zieht; eine verbesserte Bauteilkühlung kann hier Wunder wirken. Überprüfen Sie zudem die mechanische Stabilität Ihres Druckers, da lose Riemen oder wackelnde Achsen zu unpräzisen Bewegungen führen können, die indirekt Stringing fördern. Geduld und eine methodische Herangehensweise sind entscheidend, um auch die hartnäckigsten Stringing-Probleme erfolgreich zu meistern und konsistent hochwertige Druckergebnisse zu erzielen.
Warum ist Stringing so ein hartnäckiges Problem?
Stringing ist oft hartnäckig, weil es von einer Vielzahl von Faktoren beeinflusst wird, die miteinander interagieren, darunter Materialeigenschaften, Slicer-Einstellungen, Hardware-Zustand und Umgebungsbedingungen. Eine einzige Lösung reicht selten aus; stattdessen ist eine Kombination aus optimierten Parametern erforderlich, um Stringing beheben zu können. Die genaue Ursache muss oft durch systematische Tests ermittelt werden.
Welche Rolle spielt das Filament bei Stringing?
Das Filament spielt eine sehr große Rolle. Feuchtes Filament ist einer der Hauptverursacher, da das verdampfende Wasser das geschmolzene Plastik aus der Düse drückt. Auch die Materialart selbst beeinflusst das Stringing-Verhalten; PETG ist beispielsweise bekanntermaßen anfälliger dafür als PLA, was unterschiedliche Retraktionseinstellungen erfordert.
Kann Stringing komplett vermieden werden?
Während es schwierig ist, Stringing zu 100 % zu eliminieren, kann es durch sorgfältige Kalibrierung und Optimierung auf ein Minimum reduziert werden, sodass es kaum noch sichtbar ist oder leicht entfernt werden kann. Das Ziel ist es, die Fadenbildung so weit zu kontrollieren, dass die Nachbearbeitung minimal wird. Mit den richtigen Strategien können Sie Stringing beheben und Ihre Druckqualität erheblich steigern.