Heat Creep: Wenn der Druckkopf blockiert
Was ist Heat Creep und warum ist er der Feind deines Druckkopfs?
Stell dir vor: Dein 3D-Drucker surrt zufrieden, die ersten Layer sitzen perfekt, und du lehnst dich entspannt zurück, bereit für den glorreichen Abschluss deines 12-Stunden-Prints. Doch dann, plötzlich, ein unheilvolles Klicken. Der Extruder mahlt, das Filament kommt nur noch stockend oder gar nicht mehr aus der Düse. Dein Print verwandelt sich in einen „Spaghetti-Print des Grauens“ und die Verzweiflung steigt. Willkommen in der Welt des 3D Drucker Heat Creep – einem der fiesesten und oft missverstandenen Probleme, die uns Maker heimsuchen können.
Empfohlene Produkte zu 3D Drucker Hotend

X2D/P2S Integriertes Quick Swap Hotend 0.2mm Gehärtete Stahldüse

LANKEGU Hotend-Kit für Anycubic Mega S, 3D-Drucker, zusammengebautes Hotend-Kit

Creality Offizielles K1 Max/K1/K1 SE/K1C Hotend-Upgrade-Kit mit Keramik-Heizbloc

Creality Offizielles Ender 3 Hotend Upgrade MK8 Hotend 24 V für Ender-3 / Ender
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
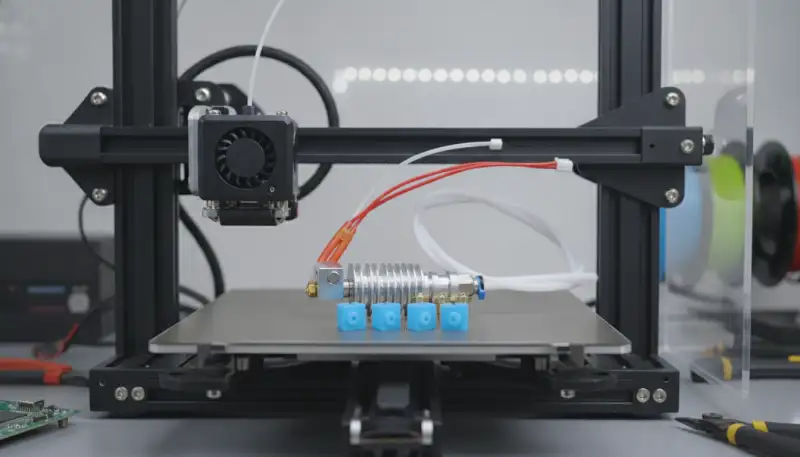
Heat Creep, oder zu Deutsch „Hitzekriechen“, ist ein Phänomen, bei dem die Wärme des Heizblocks (Heater Block) ungewollt zu weit in den kühleren Bereich deines Hotends aufsteigt. Normalerweise soll das Filament erst direkt an der Düse schmelzen. Wenn es aber schon weiter oben im 3D Drucker Hotend weich wird, quetscht es sich dort zusammen, verformt sich und kann nicht mehr sauber durch den Feed-Mechanismus geschoben werden. Das Ergebnis? Eine hartnäckige Verstopfung, die dich zur Weißglut treiben kann. Und glaub mir, das ist kein Spaß, wenn du gerade dein Meisterwerk drucken willst.
Die verräterischen Anzeichen: So erkennst du Heat Creep frühzeitig
Heat Creep ist tückisch, weil er sich oft schleichend ankündigt, bevor er zum kapitalen Ausfall führt. Als erfahrene NozzleNerds wissen wir: Achtsamkeit ist der Schlüssel. Eines der häufigsten Symptome ist ein unregelmäßiger Extrusionsfluss. Du siehst Lücken in deinen Layern, feine Linien fehlen oder die Wände deines Prints wirken dünner als gewohnt. Manchmal ist es auch ein lautes, wiederkehrendes Klicken oder Klopfen vom Extruder, der verzweifelt versucht, das Filament durchzudrücken, aber auf Widerstand stößt. Dies ist ein klares Zeichen dafür, dass der Motor des Extruders überlastet ist, weil das Filament im Heat Break feststeckt.
Ein weiteres Indiz ist, wenn die Verstopfung erst nach einer gewissen Druckzeit auftritt. Dein Druck startet perfekt, die ersten Zentimeter sehen aus wie „First Layer Porn“, aber nach 30 Minuten oder einer Stunde geht nichts mehr. Das liegt daran, dass es eine Weile dauert, bis sich die Wärme im Hotend so weit ausgebreitet hat, dass das Filament an der falschen Stelle weich wird. Wenn du das Filament manuell zurückziehen möchtest, spürst du oft einen deutlichen Widerstand oder siehst, dass das Ende des Filaments verdickt und verformt ist – ein klarer Beweis für Hotend verstopft Hitze. In solchen Fällen kann ein Hotend Reinigungswerkzeug temporär Linderung verschaffen, aber die Ursache muss tiefer angepackt werden.
Empfohlene Produkte zu hotend reinigungswerkzeug

10Stk Düsen Silikon Bürsten für Bambu Lab P2S, Hochtemperatur Beständig

Lab A1 A1 Düsenreinigungsbürsten, Silikon Wischer Reinigungswerkzeug, Drucker Zu

Rierousy Panda Brush Silikon 3D Drucker Düsenbürste

P1/X1 Panda Düsenbürste für Bambu Lab P1S/P1P/X1C/X1E - Plug-and-Play Hotend Rei
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Ursachenforschung: Warum dein Hotend zum Hitzestau neigt
Die Gründe für 3D Drucker Heat Creep sind vielfältig, aber sie laufen alle auf dasselbe hinaus: mangelhafte Wärmeableitung im Hotend. Der häufigste Übeltäter ist eine unzureichende Hotend-Kühlung. Dein kleiner 3D Drucker Lüfter, der den Kühlkörper deines Hotends anbläst, ist entscheidend. Ist er schwach, verstaubt, falsch montiert oder gar defekt, kann die Wärme nicht effizient abgeführt werden. Auch eine zu hohe Umgebungstemperatur, zum Beispiel in einem geschlossenen Gehäuse ohne ausreichende Belüftung, kann das Problem verschärfen.
Empfohlene Produkte zu 3d drucker lüfter

YOOPAI 3D Druckerhaube für ANYCUBIC Kobra 3/2 Neo/2 Pro, Creality Ender 3/Ender

Noctua NF-A4x10 24V PWM, Leiser Hochleistungslüfter 40mm

Mintion 3D Drucker Filtersystem V1 für Bambu Lab P1S, 3D Drucker Luftreiniger mi

ANYCUBIC Mini Luftreiniger für 3D Drucker, Ultraleiser und Leichter Air Purifier
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Ein weiterer kritischer Punkt ist das Heat Break selbst. Das Heat Break ist das kleine, dünnwandige Rohr im Hotend, das die Wärme vom Heizblock isolieren und das Filament bis kurz vor der Düse fest halten soll. Ein minderwertiges Heat Break oder eines mit schlechter thermischer Leitfähigkeit im oberen Bereich kann die Wärme nicht effektiv vom Filament fernhalten. Auch zu hohe Retraction-Einstellungen können zu Heat Creep führen. Wenn das Filament zu oft und zu weit zurückgezogen wird, verweilt es länger im heißen Bereich und hat mehr Zeit, Wärme aufzunehmen und weich zu werden. Bei Bowden-Systemen kann auch ein beschädigtes oder schlecht sitzendes PTFE Bowden Tube im Hotend zu Hitzeproblemen führen, da es sich verformen und den Fluss behindern kann.
Notfallplan: Erste Hilfe bei akuter Heat Creep-Verstopfung
Wenn der Druckkopf bereits blockiert und der gefürchtete 3D Drucker Heat Creep zugeschlagen hat, ist schnelles Handeln gefragt. Die erste Maßnahme ist oft der sogenannte „Cold Pull“ oder „Atomic Pull“. Dabei heizt du das Hotend auf eine Temperatur auf, die etwas unterhalb der normalen Drucktemperatur liegt (z.B. 180-190°C für PLA). Dann drückst du das Filament manuell nach unten, bis es sauber extrudiert, und ziehst es anschließend mit einem kräftigen, aber gleichmäßigen Zug schnell heraus. Das Ziel ist, dass das Filament beim Herausziehen alle weichen Rückstände und Verunreinigungen mitnimmt, die sich im Hotend abgelagert haben. Dies kann oft Wunder wirken und den Filamentpfad wieder freimachen.
Sollte der Cold Pull nicht helfen, kannst du versuchen, die Düse zu wechseln. Manchmal hat sich das Filament so stark verbacken oder es sind so viele Rückstände vorhanden, dass nur eine frische Düse hilft. Ein Nozzle Set 3D Drucker ist immer eine gute Investition für jeden Maker, denn Düsen sind Verschleißteile. Achte beim Wechseln darauf, dass das Hotend auf Drucktemperatur ist, um Beschädigungen zu vermeiden. Und vergiss nicht, danach einen PID-Tuning durchzuführen, wenn du größere Änderungen am Hotend vorgenommen hast, um die Temperaturstabilität zu gewährleisten.
Empfohlene Produkte zu nozzle set 3d drucker

42Stk 3D Drucker Düsenreinigungsset, 0.15/0.20/0.25/0.30/0.35/0.4/0.5/0.6/0.8 mm

3D Drucker Düsenreiniger Kit, 9 Größen von Düsenreinigungsnadeln Mit heißem Ende

3D Drucker Düsenreinigungsnadeln Reinigungsset, 3D Drucker Düsenreiniger Nadeln

56 Stück 3D Drucker Zubehör, Entgrater 3D Druck Kit zum Entfernen Reinigen und F
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Prävention ist alles: So schützt du dein Hotend langfristig
Der beste Weg, mit Heat Creep umzugehen, ist, ihn gar nicht erst entstehen zu lassen. Eine optimale Lüfterkonfiguration ist das A und O. Überprüfe regelmäßig den Zustand deines Hotend-Lüfters. Ist er sauber? Läuft er mit voller Leistung? Ein Upgrade auf einen leistungsstärkeren 3D Drucker Lüfter oder das Anpassen der Lüfterkanäle kann hier schon viel bewirken. Auch die richtige Positionierung ist entscheidend: Der Luftstrom muss direkt auf den Kühlkörper gerichtet sein.
Für die Hardcore-Maker unter uns ist ein Upgrade auf ein Bi-Metal Heat Break eine Überlegung wert. Diese Heat Breaks bestehen aus zwei verschiedenen Metallen (z.B. Kupfer und Titan), die für eine noch bessere thermische Trennung sorgen und die Wärmeableitung optimieren. Auch die Überprüfung deines Thermistor 3D Drucker und der Heizpatrone ist wichtig, um sicherzustellen, dass die angezeigte Temperatur auch der tatsächlichen entspricht. Eine falsche Temperaturmessung kann dazu führen, dass du mit zu hohen Temperaturen druckst, was Heat Creep begünstigt.
Experimentiere mit deinen Retraction-Einstellungen. Weniger Retraction-Distanz und -Geschwindigkeit können helfen, da das Filament weniger Zeit im kritischen Bereich verbringt. Und denk daran: PLA ist besonders anfällig für Hotend verstopft Hitze. Bei anderen Filamenten wie ABS oder PETG tritt das Problem seltener auf, da sie höhere Schmelzpunkte haben. Eine gute Hotend-Wartung, inklusive gelegentlicher Reinigung der Düse und des Filamentpfads, ist immer eine gute Idee, um die Lebensdauer deines Druckkopfs zu verlängern und unliebsame Überraschungen zu vermeiden. So kannst du ungestört noch ein Benchy drucken – für die Wissenschaft, versteht sich!
Fazit: Bleib cool, dein Drucker auch!
Heat Creep ist ein Ärgernis, das uns allen begegnen kann, aber kein Grund, den Kopf in den Sand zu stecken. Mit dem richtigen Wissen über Ursachen, Symptome und präventive Maßnahmen kannst du diesem Problem die Stirn bieten. Eine gute Kühlung, ein hochwertiges Heat Break und die richtigen Slicer-Einstellungen sind deine besten Verbündeten im Kampf gegen den Hitzestau. Also, behalte dein Hotend im Auge, sorge für frische Luft und genieße das befriedigende Gefühl eines reibungslosen Drucks. Dein Drucker wird es dir danken – mit unzähligen, perfekten Prints!
Empfohlene Produkte zu ptfe bowden tube

Zocipro 10 Meter PTFE Schlauch 4mm x 2,5mm für 1,75mm 3D Drucker Filament

10 Meter PTFE Schlauch mit Cutter, 4mm x 2,5mm, 2.5mm ID × 4mm OD PTFE Tube Tefl

QitinDasen 5 Meter 3D Drucker PTFE Teflonschlauch, mit 10 Stück PC4-M6 Pneumatik

Sovol Capricorn Bowden PTFE Schlauch 1M XS Serie 1,75 mm Filament mit 2 x PC4-M6
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Häufig gestellte Fragen
Was genau ist Heat Creep beim 3D-Drucker?
Heat Creep ist der Albtraum jedes Makers und tritt auf, wenn die Wärme des Heizelements deines Hotends zu weit nach oben in den Heat Break und den Kühlkörper steigt. Normalerweise soll der Heat Break eine scharfe thermische Trennung zwischen der heißen Düse und dem kühlen Bereich, wo das Filament noch fest ist, gewährleisten. Wenn diese Trennung fehlschlägt, wird das Filament schon im „kalten“ Bereich weich und dehnt sich aus. Das Ergebnis? Es verklemmt sich im Heat Break, der Extruder kann es nicht mehr fördern, und dein Druck wird zum „Spaghetti-Print des Grauens“.
Stell dir vor, du hast eine Engstelle, durch die das Filament gleiten muss. Wenn es dort bereits klebrig wird, ist der Flow dahin. Dieser Effekt wird durch schlechte Kühlung oder einen ineffizienten Heat Break verstärkt, da die Wärme ungehindert aufsteigt und das Filament zu früh plastisch macht.
Empfohlene Produkte zu hotend kit 3d drucker

Anycubic Kobra X 3D Drucker Mehrfarbig, Weicher und Harter Multifilamentdruck, V

Flashforge Adventurer 5X 3D-Drucker mit Mehrfarbendruck, Anpassbar mit IFS,AD5X

Anycubic Kobra S1 Combo 3D-Drucker Mehrfarbig, 600mm/s Hochgeschwindigkeitsdruck

FLASHFORGE Adventurer 5M 3D Drucker, Voll Auto-Kalibrierungsdruck mit 1-klick Ma
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Welche Symptome deuten auf Heat Creep hin?
Du kennst das Gefühl: Der Extruder macht plötzlich ein klackendes Geräusch, das Filament kommt nur noch stockend oder gar nicht mehr aus der Düse, und die Layer deines Prints sind voller Lücken oder brechen komplett ab. Das sind klassische Anzeichen für Heat Creep. Dein Extruder versucht verzweifelt, Filament zu fördern, aber der Widerstand im Heat Break ist zu groß, weil das Filament dort bereits weich geworden und verstopft ist.
Weitere Indikatoren sind Under-Extrusion, also zu wenig Materialausstoß, oder ein komplett fehlender Fluss nach einer gewissen Druckzeit. Oft tritt das Problem erst nach einer Stunde oder mehr Druckzeit auf, da sich die Wärme im System erst langsam aufbaut. Wenn du diese Symptome bemerkst, besonders bei längeren Drucken, ist Heat Creep ein heißer Kandidat (im wahrsten Sinne des Wortes!).
Wie kann ich Heat Creep effektiv verhindern?
Die Prävention von Heat Creep ist entscheidend für reibungslose Drucke. Hier sind die wichtigsten Strategien:
- Verbesserte Kühlung: Stelle sicher, dass dein Lüfter für den Druckkopf effizient arbeitet und den Kühlkörper deines Hotends optimal belüftet. Ein leistungsstärkerer oder besser positionierter Lüfter kann Wunder wirken.
- Heat Break Upgrade: Ein Bimetall Heat Break, der aus zwei verschiedenen Metallen (z.B. Kupfer und Titan) besteht, bietet eine deutlich bessere thermische Trennung und reduziert die Wärmeübertragung nach oben.
- Optimale Retraction-Einstellungen: Zu viel oder zu schnelles Retract kann geschmolzenes Filament in den kühleren Bereich ziehen und dort verstopfen. Experimentiere mit kürzeren Retraction-Distanzen und angepassten Geschwindigkeiten.
- Qualität des PTFE-Schlauchs: Bei Hotends mit PTFE-Liner ist die Qualität des PTFE-Schlauchs und dessen korrekter Sitz entscheidend. Ein hochwertiger Schlauch (z.B. Capricorn) und ein sauberer Schnitt minimieren den Spalt zwischen Düse und Schlauch.
- Korrekte Hotend-Montage: Achte darauf, dass alle Komponenten des Hotends korrekt und fest sitzen, um ungewollte Spalte zu vermeiden.
Empfohlene Produkte zu lüfter 3d drucker
Anycubic Kobra X 3D Drucker Mehrfarbig, Weicher und Harter Multifilamentdruck, V
Flashforge Adventurer 5X 3D-Drucker mit Mehrfarbendruck, Anpassbar mit IFS,AD5X
Anycubic Kobra S1 Combo 3D-Drucker Mehrfarbig, 600mm/s Hochgeschwindigkeitsdruck
FLASHFORGE Adventurer 5M 3D Drucker, Voll Auto-Kalibrierungsdruck mit 1-klick Ma
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Welche Rolle spielt der Lüfter bei der Vermeidung von Heat Creep?
Der Lüfter ist dein bester Freund im Kampf gegen Heat Creep! Seine Hauptaufgabe ist es, den Kühlkörper (Heatsink) deines Hotends aktiv zu kühlen. Stell dir vor, der Heatsink ist die Klimaanlage deines Filaments, die dafür sorgt, dass es bis kurz vor der Düse schön kühl und fest bleibt. Wenn der Lüfter schwach ist, verstaubt oder falsch montiert wurde, kann er seine Aufgabe nicht erfüllen.
Die heiße Luft, die vom Heizelement aufsteigt, wird dann nicht effektiv abgeführt, und die Wärme kriecht den Heat Break hinauf – genau das ist Heat Creep. Ein leistungsstarker Kühlgebläse oder sogar ein Upgrade auf einen Hochleistungs-Lüfter, der präzise auf den Kühlkörper gerichtet ist, ist oft die erste und einfachste Lösung, um diesem Problem Einhalt zu gebieten und wieder „First Layer Porn“ statt „Spaghetti-Print“ zu erleben.
Empfohlene Produkte zu kühlgebläse 3d drucker
Anycubic Kobra X 3D Drucker Mehrfarbig, Weicher und Harter Multifilamentdruck, V
Flashforge Adventurer 5X 3D-Drucker mit Mehrfarbendruck, Anpassbar mit IFS,AD5X
Anycubic Kobra S1 Combo 3D-Drucker Mehrfarbig, 600mm/s Hochgeschwindigkeitsdruck
FLASHFORGE Adventurer 5M 3D Drucker, Voll Auto-Kalibrierungsdruck mit 1-klick Ma
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Lohnt sich ein Upgrade auf einen Bimetall Heat Break?
Absolut! Ein Upgrade auf einen Bimetall Heat Break ist oft eine der effektivsten Maßnahmen gegen Heat Creep, besonders wenn du mit anspruchsvolleren Filamenten oder bei höheren Umgebungstemperaturen druckst. Diese cleveren Bauteile bestehen typischerweise aus zwei verschiedenen Metallen, meist einer Titanlegierung im oberen (kälteren) Bereich und Kupfer im unteren (heißeren) Bereich.
Titan hat eine sehr geringe Wärmeleitfähigkeit, was die Wärmeübertragung vom Heizblock nach oben drastisch reduziert. Kupfer hingegen leitet die Restwärme im unteren Bereich effizient ab. Diese Kombination schafft eine extrem scharfe thermische Trennung. Das Filament bleibt länger fest und gleitet geschmeidiger durch den Heat Break, wodurch Verstopfungen durch vorzeitiges Erweichen minimiert werden. Für jeden, der seine Druckzuverlässigkeit maximieren möchte, ist ein Bimetall Heat Break eine lohnende Investition!
Empfohlene Produkte zu bimetall heatbreak upgrade

TC4 Hochtemperatur-Bimetall Kupfer Titan für 3D-Drucker CR10 S4 S5 Ender 3 V2 En

Bimetall Heatbreak, 2 Stück, Ti-Legierung und Kupfer, Wärmedämmung Heat Break Er

ALAMSCN 4 Stück All Metal V6 Heatbreak für V6-TCrazy Bimetall Heatbreak, Titanle

Upgrade All Metal Bimetall-Heatbreak, Kupfer/Titan, TC4-Throat, hohe Temperatur,
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Wie beeinflusst die Retraction-Einstellung Heat Creep?
Die Retraction-Einstellungen sind ein zweischneidiges Schwert im Kampf gegen Heat Creep. Einerseits sind sie unerlässlich, um Stringing zu verhindern, indem sie das Filament vor einem Fahrweg kurz zurückziehen. Andererseits kann eine zu aggressive Retraction – also zu viel Rückzugslänge oder zu hohe Geschwindigkeit – das geschmolzene Filament zu weit in den kühleren Bereich des Heat Breaks ziehen. Dort kann es erstarren, sich verklumpen und eine Verstopfung verursachen, die Heat Creep begünstigt.
Es ist ein Balanceakt: Du willst gerade genug Retraction, um Stringing zu vermeiden, aber nicht so viel, dass du das Filament in die „Kältefalle“ lockst. Wenn du mit Heat Creep zu kämpfen hast, versuche, deine Retraction-Länge schrittweise zu reduzieren und die Retraction-Geschwindigkeit anzupassen. Manchmal ist weniger hier tatsächlich mehr, um das Filament in seiner optimalen Temperaturzone zu halten und einen reibungslosen Fluss zu gewährleisten.
Wann sollte ich mein Hotend austauschen?
Ein Hotend ist das Herzstück deines Druckers, aber auch das am stärksten beanspruchte Teil. Wenn du trotz aller Bemühungen – wie Lüfter-Upgrades, Bimetall Heat Breaks und optimierten Retraction-Einstellungen – immer wieder mit Heat Creep, Verstopfungen oder Inkonsistenzen kämpfst, könnte es Zeit für ein neues Hotend sein. Auch wenn du sichtbare Schäden am Heizblock, dem Heat Break oder der Düse feststellst, oder wenn die Temperaturmessung des Thermistors unzuverlässig wird, ist ein Austausch ratsam.
Manchmal sind einzelne Komponenten wie die Düse oder der Thermistor einzeln ersetzbar. Aber wenn das Problem tiefer liegt oder du eine Leistungssteigerung anstrebst, kann ein komplettes Hotend-Kit die beste Lösung sein. Es ist wie ein Herztransplantation für deinen Drucker – oft die einzige Möglichkeit, ihn wieder zu voller Leistung zu bringen und dich zurück zum „First Layer Porn“ zu katapultieren.
Empfohlene Produkte zu ersatzdüsen 3d drucker
Anycubic Kobra X 3D Drucker Mehrfarbig, Weicher und Harter Multifilamentdruck, V
Flashforge Adventurer 5X 3D-Drucker mit Mehrfarbendruck, Anpassbar mit IFS,AD5X
Anycubic Kobra S1 Combo 3D-Drucker Mehrfarbig, 600mm/s Hochgeschwindigkeitsdruck
FLASHFORGE Adventurer 5M 3D Drucker, Voll Auto-Kalibrierungsdruck mit 1-klick Ma
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Gibt es spezielle Wartungstipps, um Heat Creep vorzubeugen?
Regelmäßige Wartung ist der Schlüssel, um Heat Creep und andere Druckprobleme in Schach zu halten. Hier sind ein paar Pro-Tipps für die Nerds unter uns:
- Lüfter reinigen: Überprüfe regelmäßig deine Kühlgebläse. Staub und Filamentreste können die Effizienz drastisch mindern. Ein Pinsel oder Druckluft hilft, sie sauber zu halten.
- Heat Break sauber halten: Auch wenn es schwierig ist, versuche, den Heat Break frei von Filamentresten zu halten. Bei einem All-Metal Hotend kann ein „Cold Pull“ helfen, hartnäckige Ablagerungen zu entfernen.
- PTFE-Schlauch prüfen: Bei Bowden-Setups oder Hotends mit PTFE-Liner solltest du den PTFE-Schlauch auf Abnutzung oder Verformung prüfen und gegebenenfalls ersetzen. Ein präziser Schnitt und fester Sitz sind hier Gold wert.
- Wärmeleitpaste: Bei einigen Hotends wird Wärmeleitpaste zwischen Heat Break und Kühlkörper verwendet, um die Wärmeableitung zu optimieren. Überprüfe, ob diese noch intakt ist.
- Düsenreinigung: Eine saubere Düse sorgt für weniger Gegendruck und somit für einen besseren Filamentfluss.
Mit diesen Tipps bist du bestens gerüstet, um Heat Creep den Garaus zu machen und deine Druckmaschine in Topform zu halten – für noch mehr „First Layer Porn“ und weniger Drama!